
MSA 4 — Linéarité (Procédé 4)
La méthode MSA 4 (Procédé 4 ou étude de linéarité) vérifie si l'erreur de mesure systématique (Bias) d'un système de mesure reste constante sur l'ensemble de la plage de mesure. Alors que le procédé 1 évalue le Bias en un point, le procédé 4 examine plusieurs étalons de référence couvrant la plage de travail du dispositif de mesure.
my8data combine deux évaluations établies dans la pratique : la méthode de régression selon AIAG MSA (4ème édition) et l'application multiple du procédé 1 selon Bosch Heft 10. Le jugement global correspond au jugement combiné du formulaire Bosch « (min, t-T) ».
Aperçu
Objectif et domaine d'application
Le procédé 4 répond à la question : Le Bias de mon système de mesure est-il identique sur toute la plage de mesure — et idéalement nul ?
Un système de mesure peut être très précis en un point, mais dévier vers le haut au début de la plage de mesure et vers le bas à la fin (ou inversement). Cette déviation variable s'appelle erreur de linéarité et apparaît graphiquement comme la pente de la droite de Bias.
Quand le procédé 4 est-il utilisé ?
- Lors de la première qualification d'un système de mesure sur une plage de mesure plus grande (p. ex. PPAP)
- Quand la caractéristique est mesurée sur une plage de valeurs large
- Quand on soupçonne que le Bias dépend de la valeur
- Après étalonnage/réparation, pour confirmer la linéarité
Info : Le procédé 4 présuppose que la répétabilité (Repeatability) est déjà acceptable. C'est pourquoi my8data vérifie en outre pour chaque étalon les valeurs Cg/Cgk (partie « min »). Si la répétabilité est mauvaise, l'affirmation concernant le Bias/la linéarité n'est pas fiable.
Déroulement typique
- Sélectionner g ≥ 5 étalons couvrant uniformément la plage de mesure (blocage de validation à partir de g < 3)
- Déterminer la valeur de référence de chaque étalon par une mesure de rang supérieur (inspection de conception)
- Mesurer chaque étalon m ≥ 10 fois par un opérateur ordinaire (exemple Bosch : m = 12)
- Entrer les valeurs de mesure dans my8data (une ligne par étalon)
- Effectuer le calcul et évaluer le diagramme + les indices de performance
Saisie
La saisie se fait ligne par ligne — une ligne par étalon :
| Colonne | Contenu |
|---|---|
| 1 (x_Ref) | Valeur de référence de l'étalon |
| 2 … N | Valeurs de mesure individuelles de cet étalon (m répétitions) |
De plus, on a besoin des éléments suivants en haut :
| Champ | Signification |
|---|---|
| LSL / USL | Limite de spécification inférieure/supérieure → Tolérance T = USL − LSL |
| Facteur k | Facteur d'étendue pour Cg/Cgk (Standard : 6) |
| Exigence Cg/Cgk | Exigence minimale par étalon (Standard : 1,33) |
| Niveau de confiance | Pour les tests t (Standard : 95 %, correspond à α = 0,05) |
Avertissement : Avec moins de 25 mesures par étalon, un avertissement s'affiche : selon Bosch Heft 10, l'évaluation « min » (procédé 1) n'est pleinement valide qu'à partir de m ≥ 25. Avec moins de 5 étalons, my8data vous informe que Bosch E.1 recommande g ≥ 5.
Conseil : L'exemple de linéarité original de AIAG MSA 4ème édition (tableau III-B 4, p. 99) est enregistré comme ensemble de données standard. Vous pouvez ainsi vérifier directement le calcul par rapport au manuel.
Indices de performance et évaluation
my8data forme deux jugements partiels et les relie par ET :
Partie « min » — Procédé 1 par étalon
Pour chaque étalon, Cg et Cgk sont calculés (comme dans MSA 1) :
Cg  = (0,2 · T) / (k · s)
Cgk = (0,1 · T − |Bias|) / (0,5 · k · s)
- s = écart-type des m mesures de l'étalon
- Bias = x̄ − valeur de référence
- Accepté si Cg ≥ 1,33 et Cgk ≥ 1,33 pour tous les étalons
Partie « t-T » — Régression des écarts
Une droite d'ajustement est appliquée aux valeurs de Bias de tous les étalons. La pente et l'ordonnée à l'origine ne doivent pas s'écarter significativement de zéro :
- Pente a ≈ 0 → le Bias est constant sur la plage de mesure (pas d'erreur de linéarité)
- Ordonnée à l'origine b ≈ 0 → ce Bias constant est aussi réellement nul
Les deux valeurs t doivent être inférieures à la valeur t critique (voir Dérivation).
Jugement global
| Partie « min » | Partie « t-T » | Linéarité |
|---|---|---|
| accepté | accepté | démontrée |
| non acc. | quelconque | non démontrée |
| quelconque | non acc. | non démontrée |
Important : Le critère primaire d'AIAG est graphique : la ligne « Bias = 0 » doit être complètement située dans la bande de confiance de la droite d'ajustement. Les tests t sont la confirmation numérique de ce constat.
Dérivation et comparaison avec le manuel AIAG
Cette section documente la dérivation complète de la partie régression (« t-T ») et la compare avec l'AIAG MSA 4ème édition, chapitre III, section B, « Guidelines for Determining Linearity » (p. 96–101).
1. Base de données et Bias
Pour g étalons avec m mesures chacun, le Bias signé est formé pour chaque mesure individuelle (étape AIAG 4, p. 96) :
bias_ij = x_ij − Valeur_de_référence_i
- x_ij = j-ème mesure sur l'étalon i
- Valeurderéférence_i = valeur de référence connue de l'étalon i
Info : Point important de la dérivation : la droite d'ajustement n'est pas appliquée aux g moyennes de Bias, mais à toutes les gm valeurs de Bias individuelles. Dans le terme de pente AIAG, le dénominateur est donc
gm(= nombre total de mesures individuelles). my8data calcule exactement ainsi : x = valeur de référence (répétée m fois), y = Bias individuel.
2. Droite d'ajustement
Pour la droite y = a·x + b s'appliquent (AIAG p. 96–97) :
       Σ(x_i·y_i) − (Σx_i · Σy_i) / gm
a  =  ─────────────────────────────────      (pente)
          Σ(x_i²) − (Σx_i)² / gm

b  =  ȳ − a · x̄                              (ordonnée à l'origine = Bias à x = 0)
Les sommes s'étendent sur toutes les gm paires de valeurs.
3. Dispersion résiduelle (Repeatability)
L'écart-type autour de la droite (AIAG p. 97) :
            Σ( y_i − (b + a·x_i) )²
s  =  √  ───────────────────────────
                  gm − 2
Cette dispersion résiduelle s sert également d'estimation de la répétabilité pour la considération %EV (étape AIAG 7).
4. Tests d'hypothèses (évaluation numérique)
L'étape AIAG 9 (p. 98) teste deux hypothèses nulles avec le test t. Avec Sxx = Σ(x_i − x̄)² :
H0: a = 0  (pente)           t_a = |a| · √Sxx / s

H0: b = 0  (ordonnée à l'origine) t_b = |b| / ( s · √( 1/gm + x̄²/Sxx ) )
Les deux sont testées par rapport à la valeur t critique bilatérale avec gm − 2 degrés de liberté :
t_crit = t( gm−2 ; 1 − α/2 ) (Standard α = 0,05)
La linéarité est numériquement acceptable si ta ≤ tcrit ET tb ≤ tcrit (aucune des hypothèses n'est rejetée).
Info : my8data calcule l'erreur-type de l'ordonnée à l'origine comme
s·√(Σx²/(gm·Sxx)). C'est algébriquement identique à la forme AIAGs·√(1/gm + x̄²/Sxx), carΣx² = Sxx + gm·x̄².
5. Bande de confiance
Pour chaque valeur x₀ (AIAG p. 97) :
ŷ(x₀) ± t( gm−2 ; 1−α/2 ) · s · √( 1/gm + (x₀ − x̄)² / Sxx )
Si la ligne « Bias = 0 » se situe complètement à l'intérieur de cette bande, la linéarité (graphiquement) est acceptable.
6. Validation par rapport à l'exemple original AIAG
Le manuel AIAG calcule son exemple complètement (tableau III-B 4, p. 99 : 5 étalons × 12 mesures, valeurs de référence 2/4/6/8/10). my8data reproduit les résultats imprimés avec précision chiffre pour chiffre :
| Grandeur | my8data | Manuel AIAG (p. 100/101) |
|---|---|---|
| Pente a | −0,131667 | −0,131667 |
| Ordonnée à l'origine b | 0,736667 | 0,736667 |
| Coefficient de détermination R² | 71,4 % | 71,4 % |
| Valeur t pente t_a | 12,043 | 12,043 |
| Valeur t ordonnée t_b | 10,158 | 10,158 |
| t_crit (58 DL ; 0,975) | 2,00172 | 2,00172 |
Puisque ta = 12,043 > tcrit = 2,00172, l'hypothèse « pente = 0 » est rejetée → problème de linéarité. C'est exactement la conclusion du manuel (« there is a linearity problem with this measurement system »).
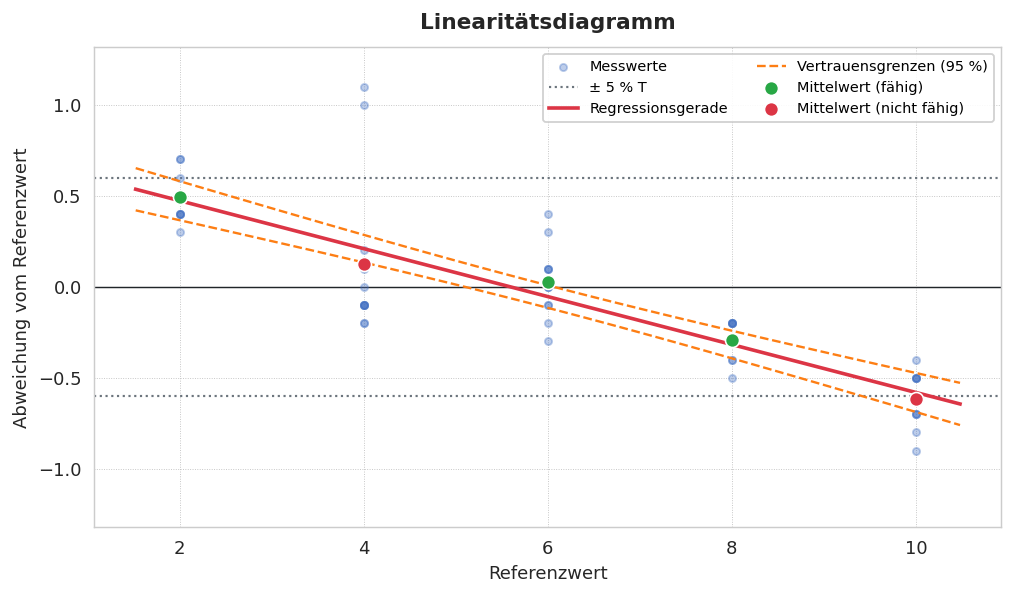
Le diagramme montre graphiquement le constat : la droite de régression (rouge) baisse clairement, et la ligne horizontale « Bias = 0 » (noire) n'est pas complètement située dans la bande de confiance (orange pointillée) — elle la coupe. Les moyennes aux valeurs de référence 4 et 10 sont rouges car le critère Cg/Cgk (« min ») y est violé (valeur de référence 4 en raison de la distribution bimodale que le manuel AIAG mentionne explicitement).
Conseil : Cet exemple est enregistré comme ensemble de données standard. À l'ouverture de l'analyse MSA 4, vous pouvez vérifier directement le tableau et le diagramme ci-dessus par rapport au résultat.
7. Divergences et extensions par rapport à AIAG
| Point | AIAG MSA 4ème éd. | my8data |
|---|---|---|
| Régression / tests t | Procédé central (p. 96–98) | identique, validé avec précision chiffre pour chiffre |
| Test de répétabilité | Considération %EV (étape 7) | en outre Cg/Cgk par étalon (Bosch Heft 10, « min ») |
| Qualité d'ajustement | qualitativement par R² | en outre test F formel (Lack of Fit) |
| Acceptation | principalement graphique (bande) + tests t | Diagramme avec bande et jugement test t |
Info : L'extension Bosch (« min » via Cg/Cgk) et le test F vont au-delà du minimum AIAG, mais ne le contredisent pas — ils remplissent le même objectif (portail de répétabilité ou qualité du modèle) de manière plus rigoureuse, formellement sécurisée.
Diagramme
Diagramme de linéarité
Le diagramme de linéarité montre :
- Points clairs : les valeurs de Bias individuelles (écart de chaque mesure par rapport à la valeur de référence)
- Points colorés : les moyennes de Bias par étalon — verts si Cg/Cgk est satisfait, sinon rouges
- Droite rouge : la droite d'ajustement
y = a·x + b - Orange pointillée : la bande de confiance (95 % standard)
- Ligne noire : la ligne « Bias = 0 » ; pointillée : les lignes ± 5 % · T
Voici comment lire le diagramme :
- Si la droite s'exécute horizontalement sur la ligne zéro, le système de mesure est linéaire et non biaisé.
- Si la ligne « Bias = 0 » se situe complètement dans la bande de confiance, la linéarité est acceptable.
- Coupe la ligne zéro la bande (comme dans l'exemple AIAG), il y a un problème de linéarité.
Important : Un R² faible est un signe d'alerte que le modèle linéaire lui-même pourrait être inadéquat (p. ex. avec des données bimodales à un étalon). Dans ce cas, la cause doit être investigée avant d'interpréter les valeurs t.
Diagramme de suivi (Run Chart)
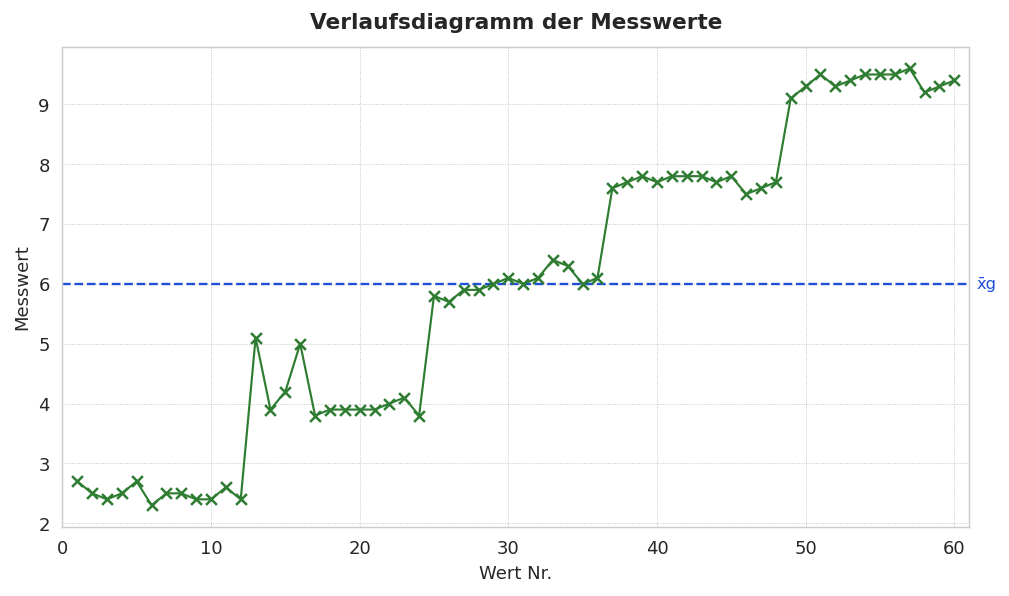
Le diagramme de suivi montre toutes les valeurs de mesure individuelles dans l'ordre d'enregistrement (X = numéro de valeur courant, Y = valeur mesurée). La ligne pointillée marque la moyenne des valeurs de référence (x̄g). Il aide à détecter les anomalies temporelles telles que les tendances, les sauts ou les valeurs aberrantes au cours de la série de mesures, qui ne sont pas visibles dans le diagramme de linéarité.